气盾坝依靠气囊充顶钢盾板实现挡水,气囊属于高压柔性气密构件,长期承受交变气压、水流冲刷、紫外线老化。压延成型是制作气囊胶布、气密胶片的前置核心工序,直接决定气囊气密性、层间粘合强度、抗屈挠疲劳性能,是气盾坝气囊能否长期稳定运行的基础。
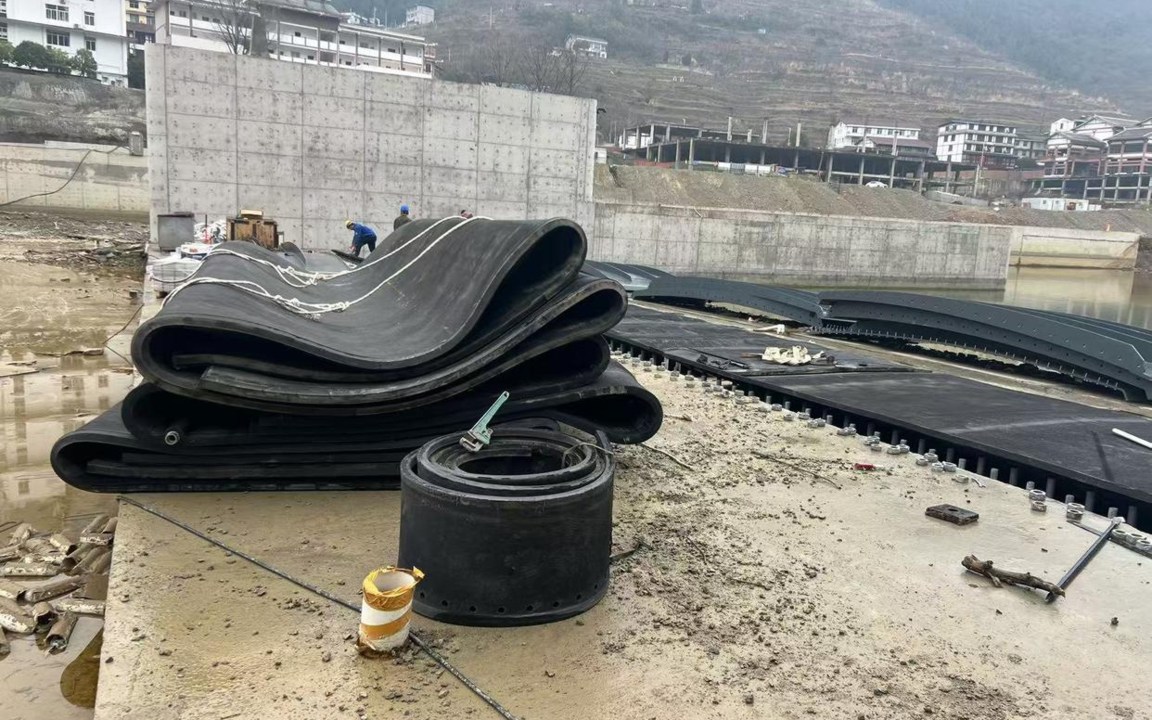
气盾坝气囊是多层复合结构,内外层胶配方区分:内层气密层采用改性丁基橡胶,主打极低气体渗透率;外层耐候层选用改性EPDM,兼顾抗紫外线、耐臭氧老化;中间粘合层采用专用粘接胶料。
混炼完成后的胶料送入开炼机热炼,提升胶料可塑性与流动性,保证压延过程出料均匀,杜绝厚薄波动。
气囊骨架采用高强力聚酯/锦纶帆布,先经过RFL浸胶、热定型处理,消除帆布收缩应力,提升橡胶与织物的粘合强度,防止气囊反复充放气后出现层间脱层、剥离破坏。
行业采用四辊压延机,分两套压延作业:骨架胶布双面贴胶、气密胶片单独压延,辊温、辊隙、走速全程闭环控制。
预热后的浸胶帆布连续送入压延机辊隙,热炼胶料被辊筒压力均匀敷贴在帆布正反两面。气盾坝气囊采用贴胶工艺,不使用擦胶,避免帆布纤维受损。
气囊胶布厚度标准:外层耐候胶≥2.2mm,内层夹胶0.3~0.5mm,整体胶布厚度均匀,误差严格管控。
改性丁基橡胶单独压延成型无骨架气密胶片,这是气囊防漏气的关键层,胶片厚度均匀,内部不能含有气泡、针孔缺陷。
辊温参考:上辊45~52℃,中辊68~75℃,下辊40~46℃;丁基胶对温度敏感,温度过高容易粘辊,温度偏低会造成胶片内部包裹气泡。
压延成型后的胶布、气密胶片,经过牵引冷却,垫布隔离收卷,防止胶片粘连,半成品检验合格,才能送入气囊铺层、硫化成型工序。
1. 气密性保障:气密胶片压延时如果混入气泡、针孔,气囊投入运行后会持续漏气,频繁补气,严重影响挡水调度。
2. 抗疲劳性能:胶布厚度不均,气囊充放气交变压力下产生应力集中,反复弯折后容易开裂破损。
3. 层间粘结稳定性:压延温度、压力参数失控,橡胶和骨架帆布粘结力不足,气囊长期承压出现层间脱层,缩短使用寿命。
4. 尺寸稳定性:压延过程残余内应力过大,后续气囊硫化成型后出现变形,影响气囊整体装配。
每一卷半成品必须逐项检测:胶布/胶片厚度、外观(无针孔、气泡、缺胶、划痕)、橡胶与织物剥离强度、胶片气密性能。存在针孔、气泡缺陷的半成品,严禁流入气囊成型硫化工序。
气盾坝气囊压延成型,区别于普通河道橡胶坝坝袋压延。普通橡胶坝侧重耐磨抗冲刷;气盾坝气囊压延核心重点是气密、抗交变气压疲劳。通过差异化胶料配方、精准辊温辊隙控制,制作多层复合胶布与气密胶片,为气盾坝气囊提供可靠原材料,保障气囊反复充放气、长期高压工况下不漏气、不开裂。